31冲压片机与自动包装联动线
自动上料压片 · 多工序连续联动 · 高速自动包装
◷
↕
↔
◐
产品简介
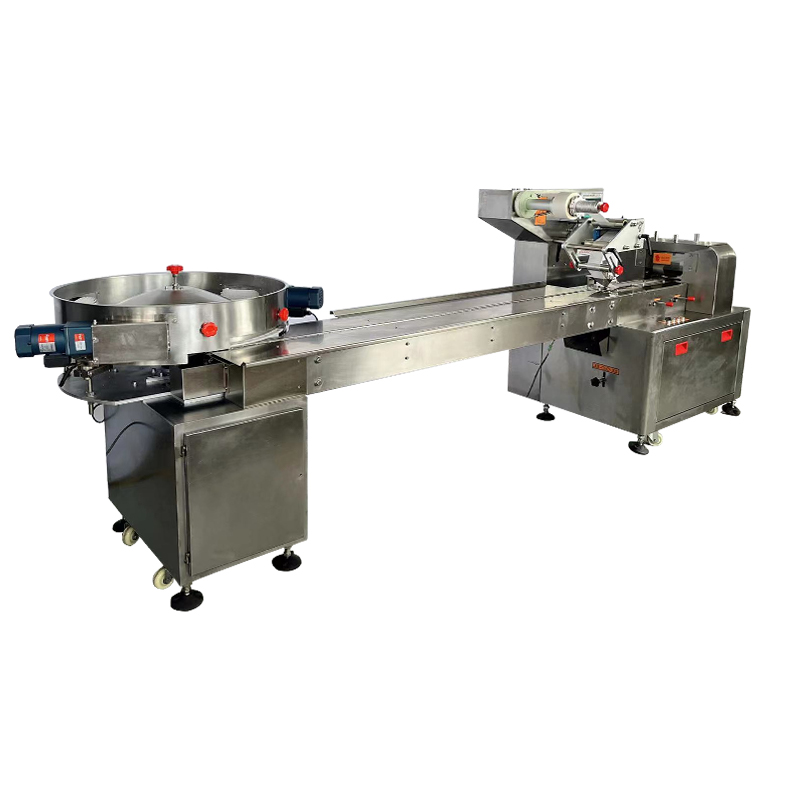
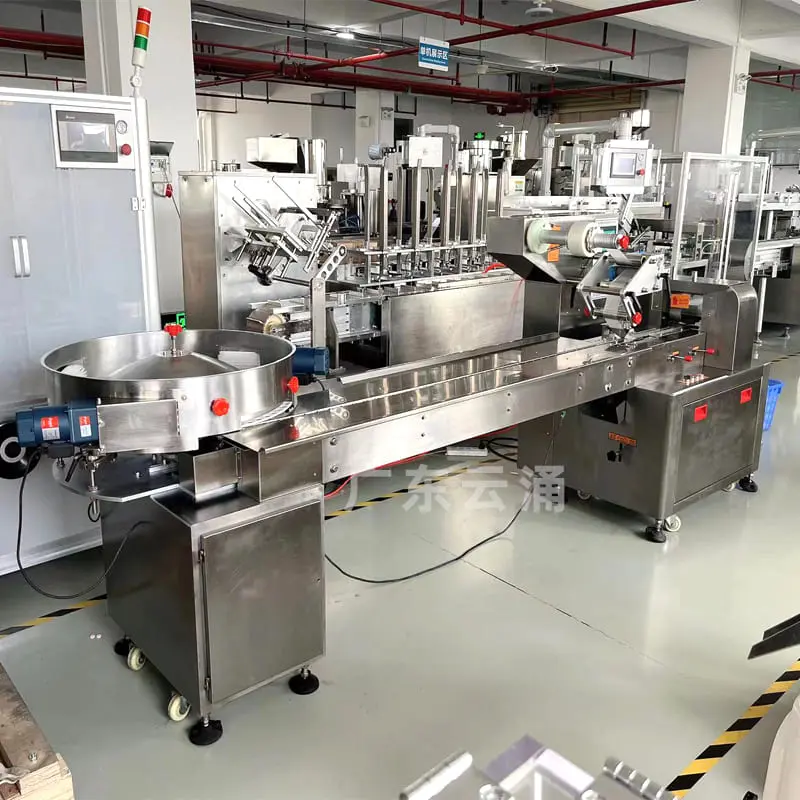
该联动线配置真空上料系统,可根据生产需求评估双色片剂生产方案;出片环节配备吸尘结构,上旋筛片机用于筛除片剂表面多余粉尘及毛边,离心理料盘负责整理片剂并向包装工位有序供料。后段采用伺服裁切方式,配合光标识别完成包装材料的定位与裁切。
整线参考生产能力为每小时约 5–7 万颗包装成品,实际产能需根据片剂尺寸、厚度、配方特性、包装规格及整线运行状态进行验证。
描述
工作原理
31冲自动包装生产线通过真空上料将原料输送至压片机,经旋转压片完成片剂成型,再通过出片吸尘、筛片除尘、离心理料及链沟式轨道输送,实现片剂的清洁整理与有序输送,最后配合光标识别和伺服裁切完成自动包装,实现从原料上料、片剂压制到包装成品输出的多工序连续联动。
真空上料与物料输送
将符合生产要求的原料准备至供料位置,通过真空上料系统将物料输送至压片机供料区域。真空上料可减少人工搬运和投料操作,降低投料过程中粉尘漂浮的风险。对于双色片剂生产,可根据工艺需求评估两套真空上料系统的配置及物料输送路径。
31 冲旋转压片
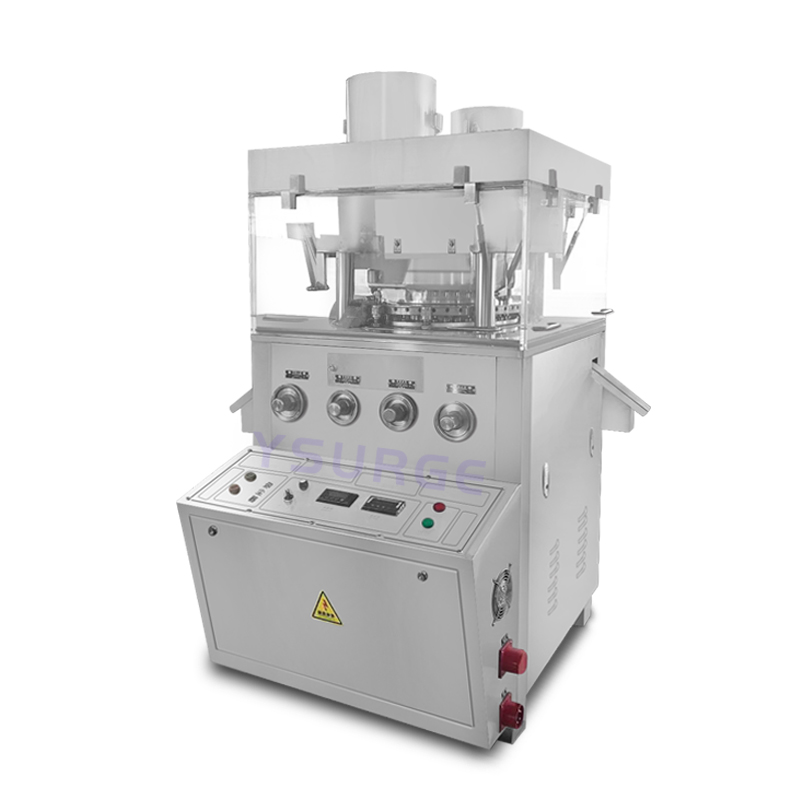
物料进入压片机后,由压片机构完成片剂成型。设备连续压片并输出成型片剂,为后续筛片、理料及包装工序提供产品。实际压片速度、片剂重量、厚度、硬度及成型质量,需要结合物料配方、模具规格及设备技术参数进行确认。
出片同步吸尘
片剂从压片机输出时,转盘边缘的吸尘口将部分多余粉尘吸走,并集中收集至不锈钢桶内。该结构有助于减少出片过程中的粉尘残留。粉尘收集效果与物料特性、吸尘系统配置及运行条件有关;收集粉尘是否可以重新投入生产,应遵循相应的质量控制与工艺要求。。
上旋筛片与表面整理
压制后的片剂进入上旋筛片机,通过筛片过程去除片剂表面多余粉尘及部分毛边,减少粉尘随片剂进入后续包装工位的情况。筛片效果与片剂形状、尺寸、硬度、毛边情况及设备运行参数有关,具体处理效果应通过实际片剂测试确认。
离心理料与有序排列
完成筛片的片剂进入离心理料盘,通过离心整理方式进行分散和排列。理料盘可根据片剂大小及形状进行适配评估,在满足片剂完整性要求的前提下,为后续输送和包装工序提供较为有序的片剂排列。对于不同规格、异形或易碎片剂,应通过样品测试确认理料盘结构及运行速度。
链沟式轨道输送
理料后的片剂进入物料输送轨道,并通过链沟式锁料结构向包装工位输送。链沟结构有助于限制片剂的输送位置,减少片剂在高速输送过程中出现跑位、偏位或排列异常的情况。轨道规格、槽位尺寸及输送节拍应根据片剂规格和包装工位要求确定。
光标识别与伺服裁切
包装材料进入裁切工位后,控制系统通过识别材料上的光标点控制包装材料的定位,并由伺服机构驱动切刀完成裁切。
根据现有资料,切刀参考裁切频率为每分钟 800–1200 次。该数据为切刀裁切次数,不应直接等同于每分钟包装成品数量;实际包装产能还取决于每次裁切对应的包装数量、包装结构和整线运行节拍。
包装成品输出
完成包装材料定位与裁切后,片剂按照对应包装结构完成包装输出,形成后段包装成品。实际包装形式、封合方式、包装完整性检测及成品收集方式,应根据具体包装设备配置进一步确认。
产品优势
多种贴标模式,适配灵活
支持单标、双标及定点定位贴标,可根据产品外形、标签规格和贴标位置需求,评估半周贴标、整周贴标等方案,满足不同圆瓶产品的贴标要求。
自动感应出标,贴标位置可调
通过标签传感器识别标签及间隔,配合控制系统完成自动出标与贴标动作。贴标位置和运行速度可根据产品特性进行调整,帮助提升贴标过程的连续性与一致性。
硅胶滚压贴合,操作便捷
采用软性硅胶滚压结构,帮助标签贴合产品表面,降低滚压过程中对适配产品表面的损伤风险。设备支持启动、停止及速度调节,并具备缺标签报警和贴标计数功能,方便日常操作与生产管理。。
不锈钢机身,支持生产线配套
整机采用不锈钢设计,结构紧凑,便于日常清洁与维护。根据产品规格、输送节拍及现场布局,可评估与上下游设备配套使用的方案,满足自动化贴标生产需求。
技术参数
| 名称 | 规格/型号/单位 |
|---|---|
| 冲模数 | 31 付 |
| 最大压片压力 | 100 千牛 10 吨压力 |
| 最大压片直径 | 圆形片:25 毫米 |
| 上下冲杆直径 | 26 毫米 |
| 上下冲杆长度 | 115 毫米(上冲) 115 毫米(下冲) |
| 中模直径 | 36 毫米 |
| 充填深度 mm | 15(可按需定制深度) |
| 压片厚度 mm | 2-6(可定制厚度) |
| 转盘最高转速 | 36 转/分 变频调整 |
| 生产能力 | 单色片双出:5–11 万片/小时 双色片单出:3–6 万片/小时(定制) |
| 机器噪音 | 空载 50 分贝 满载≤70 分贝 |
| 机器尺寸 | 1250×1050×1850 毫米 |
| 机器净重 | 2200 公斤 |
| 吸尘器接口尺寸 | Φ51×2 |
整线怎么选?
| 生产需求 | 建议评估方向 | 选型说明 |
|---|---|---|
| 常规单色片剂生产 | 片剂尺寸、配方特性及目标产能 | 确认压片机、筛片机及包装设备的节拍匹配 |
| 双色片剂生产 | 双色工艺、物料输送方式及压片机配置 | 确认双真空上料方案是否适用于目标工艺 |
| 高产能连续生产 | 压片速度、理料能力和包装节拍 | 以整线稳定运行测试为依据 |
| 对片剂表面洁净度有要求 | 出片吸尘、筛片结构及粉尘控制 | 确认粉尘去除效果及物料处理要求 |
| 片剂容易产生毛边 | 片剂硬度、模具状态和筛片参数 | 确认筛片处理效果,必要同时检查压片工艺 |
| 片剂形状或尺寸特殊 | 片剂样品、模具规格和理料盘结构 | 评估定制理料盘及输送轨道的可行性 |
| 包装定位要求较高 | 包装材料光标、伺服裁切及定位控制 | 确认包装材料适配性和实际裁切效果 |
| 需要减少人工干预 | 各工序自动衔接、报警和控制方式 | 明确整线哪些环节无需人工操作、哪些环节仍需人工补料或巡检 |
| 需要调整包装规格 | 包装材料尺寸、片剂排列方式及裁切参数 | 确认换型步骤、调整范围及所需配件 |
适用行业
本系列产品资料列出的应用领域包括制药行业、保健品行业、食品及糖果行业、其他片剂生产场景。实际应用范围应以产品样品测试和设备适配结果为准,不同材质及表面结构可能影响标签粘贴效果。
制药行业
保健品行业
食品及糖果行业
其他片剂生产场景
设备配置与选配
整线可围绕片剂类型、上料方式、除尘要求、理料输送及包装形式进行配置评估。以下为采购沟通方向,具体可选范围以厂家实际供货方案为准。
采购配置核对清单
- 真空上料配置:根据物料投放方式和生产需求,确认上料系统数量、输送能力及接口
- 双色片剂方案:根据双色片剂工艺,评估双真空上料及相应压片配置
- 出片除尘系统:根据粉尘情况确认吸尘结构、收集桶及相关管路配置
- 粉尘收集处理:根据物料性质和生产要求,确认收集粉尘的处理及是否允许回收利用
- 上旋筛片配置:根据片剂尺寸、形状及毛边情况,确认筛片结构和运行参数
- 整线联动控制:根据现场自动化要求,确认设备间的控制接口、运行协调及报警处理方式
采购前需要确认哪些信息?
为了更准确地匹配设备型号,建议提前准备以下信息:
选型信息清单
- 片剂资料:提供片剂实物样品,明确直径、厚度、形状、重量及成型要求
- 物料信息:说明粉末、颗粒、微丸等物料类型,以及流动性、粒径、吸湿性和粉尘情况,便于确定充填方式
- 双色生产需求: 如需双色片剂,应说明颜色结构、工艺要求及预期生产方式
- 目标产能:明确每小时需要生产的片剂数量和包装成品数量,避免将两者混为一谈
- 包装要求:提供包装样品或设计图,说明包装形式、尺寸、材料和每个包装单元的片剂数量
- 自动化要求:说明哪些工序需要连续联动、是否需要集中控制,以及异常停机和报警处理需求
提供以上信息,有助于进一步确认型号适配性及设备配置。
常见问题
这套联动线每小时可以生产多少颗包装成品?
目前提供的参考产能为每小时约 5–7 万颗包装成品。实际产量取决于片剂规格、压片节拍、理料效率、包装方式及设备运行状态,应以实际整线测试结果为准。
31 冲压片机可以直接连接自动包装设备吗?
该方案以压片与后段包装工序的连续联动为目标,中间配置出片吸尘、筛片、离心理料及物料输送等环节。具体设备接口、控制方式和工序衔接应以最终整线配置为准。
真空上料有什么作用?
真空上料用于将物料输送至压片机供料区域,可减少人工投料和搬运操作,并有助于降低投料过程中粉尘漂浮的风险。实际粉尘控制效果与物料特性、设备密封性及系统配置有关。
这套联动线可以生产双色片剂吗?
现有方案提出采用两套真空上料系统实现双色片剂生产的配置思路。是否能够满足具体双色片剂工艺,需要进一步确认压片机配置、物料输送路径及成型方式,不能仅凭两套上料系统判断。
出片吸尘收集的粉尘可以重新利用吗?
吸尘系统可将部分多余粉尘收集至不锈钢桶内。收集物料是否允许重新利用,应根据物料成分、污染风险、生产工艺和质量管理要求进行判断,不能默认所有粉尘均可回收使用。
上旋筛片机可以解决哪些问题?
上旋筛片机主要用于筛除片剂表面多余粉尘及部分毛边,改善片剂表面整洁度。若毛边来自模具磨损或压片工艺异常,还需要检查压片工艺和模具状态,筛片不能替代源头质量控制。
获取自动包装一体化生产线选型建议与报价
正在规划片剂压制与自动包装一体化生产线?
请告知您的片剂类型、尺寸、目标产能、包装形式及现场生产条件。如果需要双色片剂生产,也请提供对应工艺要求。云涌可根据实际生产需求,协助评估 31 冲压片机与自动包装联动线的配置方案,进一步确认真空上料、出片吸尘、筛片、离心理料、输送轨道及伺服裁切等环节的适配性。
联系我们,获取适合您片剂生产需求的自动化联动线选型建议